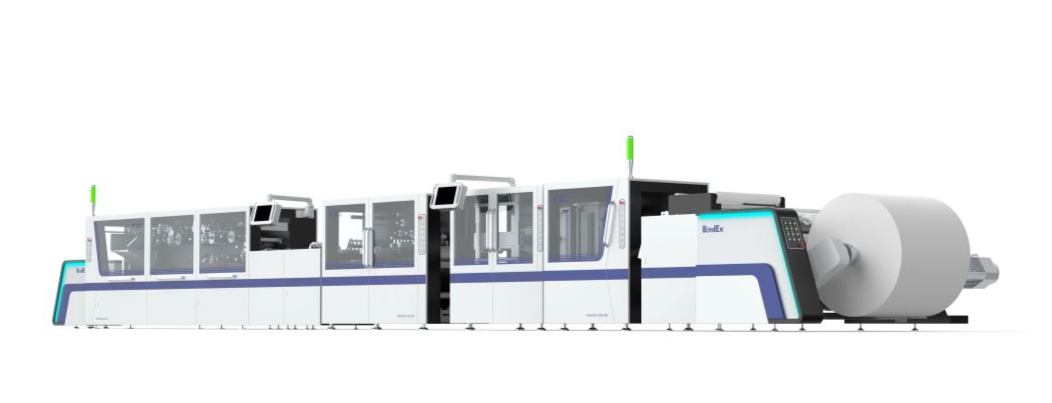
TENSOR Line 天索线
卷筒纸直接成型书芯
天索线是一套面向卷筒纸印刷后书芯生产的自动化解决方案,集放卷、张力控制、纠偏、折页、裁切、排废、点胶、堆积及书芯输出等工序于一体。
针对数字印刷短版、多品种及快速换版的生产特点,天索线减少中间折页、配页及人工放置书芯等环节,实现卷筒纸到成品书芯的连续加工。
技术特点
- 快速转版
适应数字印刷多品种、小批量生产需求,可根据不同产品规格快速调整生产参数。
- 多种折页方式
支持 2/3/4 cross、4P、6P、8P 等多种折页方式,满足不同书芯规格的生产需求。
- 全伺服张力控制
通过伺服系统、张力检测及浮动辊机构控制纸张运行张力,保持纸张稳定运行。
- 高响应纠偏
实时检测并调整纸张运行位置,使纸张保持准确对中。
- 伺服精准裁切
伺服控制输送及裁切过程,支持定长裁切和追标裁切。
- 自动排废
高速剔除不合格书帖,避免不合格书帖进入后续堆积工序。
- 点胶堆积成芯
通过分本、点胶及堆积完成书芯成型,支持一本一出及多本一出。
核心模块
01 放卷模块
- 放卷模块更换纸卷时采用液压缸自动装卸纸卷,操作方便、省力。
- 纸卷夹紧采用左右夹头电动伸缩及夹紧方式,操作灵活便捷。夹紧后的纸卷可通过电动方式进行轴向移动调节,快速调整纸卷位置,满足对中要求,确保纸带准确进入后续加工单元。
02 张力纠偏机构
- 张力辊实时、精确检测纸张张力,并自动匹配调节伺服辊转速,使进入折页单元的纸张保持恒定张力。纠偏机构响应速度快,可实时调整纸张运行位置,使纸张始终保持在设定位置。浮动辊机构可实时反馈纸张张力至放卷电机,形成闭环控制,有效消除纸张瞬时张力波动引起的微延展及微裂痕,使纸张始终保持良好的运行状态。
03 裁切模块
- 裁切模块采用上下输送线带夹持纸张向前运行,并通过裁切机构完成纸张裁切。输送线带采用伺服电机精确控制,运行稳定。裁切机构采用双倍径裁切刀辊与砧板底辊,在设定范围内可稳定、精准地完成不同长度的裁切。
- 裁切刀辊与砧板底辊的中心距可通过裁切辊偏心轴承座进行调节。针对较厚纸张,可灵活调整裁切刀的切入深度,以适应不同纸张厚度的裁切需求。
04 裁切刀
- 裁切刀可采用锯齿式裁切刀,也可根据生产需求配置平刀。砧板底辊采用聚氨酯材料作为刀垫,刀座及砧板座更换简便,使用维护成本低。在设定范围内,伺服电机可精准控制裁切长度及位置精度。裁切参数可直接通过触摸屏自动设置,操作方便快捷。裁切方式包括定长裁切和追标裁切。采用追标裁切时,系统可根据裁切标自动识别并找准裁切位置,同时自动检测丢标情况,确保裁切位置准确。
05 排废机构
- 排废机构可将进入堆积工序前的不合格书帖进行高速、准确剔除,避免不合格书帖进入后续书芯成型工序。
06 堆积模块
- 裁切后的书帖通过加速机构将书贴拉开,通过扫描分本码进行分本处理,在分本机构之前可选择进行点胶处理,之后书贴进入堆积机构进行书帖堆积。堆积机构分为A、B两组,其前侧规矩和侧规矩可以通过成品书贴的尺寸预先进行设定,前侧规矩和侧规矩会伺服自动调节到准确的位置。防堵纸机构能方便将堵帖进行移除。堆积模块中的剔除装置,可以将一本书芯的书贴中检测出或确认为不合格的书贴逐帖剔除,也可将不合格的已点胶的书芯整本剔除。
书芯成型工作流程
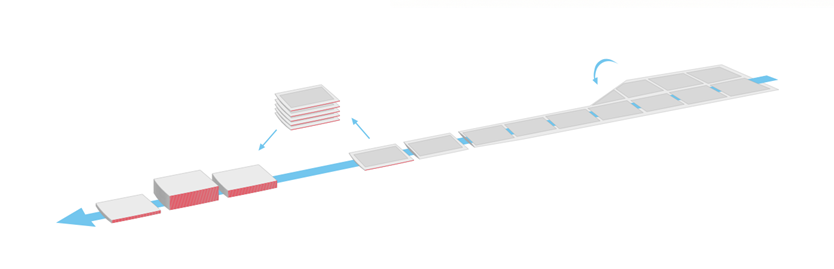
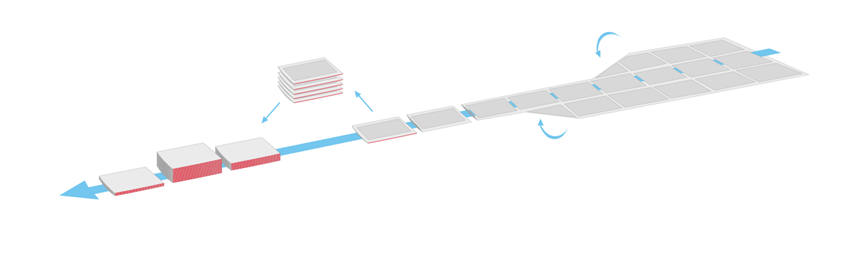
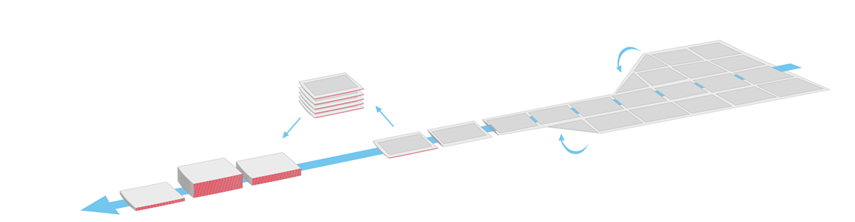
天索线支持多种折页组合方式,包括:
4P示意图
6P示意图
8P示意图
参数
技术参数
| 项目 | 参数 |
|---|---|
| 最大速度 | 200 m/min |
| 纸张克重 | 50–120 g |
| 卷筒最大直径 | 1300 mm |
| 纸卷宽度 | 900 mm |
| 书芯长度 | 140–340 mm |
| 书芯宽度 | 105–286 mm |
| 书芯厚度 | 3–60 mm |
| 书堆高度 | 50 mm |
| 折页方式 | 2/3/4 cross、4P / 6P / 8P |
| 输出方式 | 一本一出 / 多本一出 |
